 SK


Počas rutinného testu nárastu teploty zlyhal rozvádzač 2 000 A, pretože jeho hlavná prípojnica dosiahla 112 K nad okolitou teplotou - 7 K nad limit. Veľkosť vodiča bola skopí...
View More +
 +86-180 3625 3000

Sprievodca výrobou prípojníc: Procesné kroky, materiály a kontrola kvality
O 15:00 hod. v najteplejšie popoludnie v roku sa rozvádzač 4 000 A v pobrežnej elektrárni vypne už tretíkrát v tom týždni. Dizajn bol dobrý a istič bol testovaný v poriadku. Skutočný vinník: skrutkový spoj na hlavnej tyči, ktorý bol prerazený, zostal so zdvihnutým ostrapom a aj tak bol utiahnutý. Otrep pochoval väčšinu kontaktnej plochy, odpor stúpal nahor a každý denný tepelný cyklus tlačil spoj bližšie k poruche.
Tento príbeh sa opakuje v celom odvetví, pretože výroba prípojníc — rezanie, dierovanie, ohýbanie, pokovovanie, izolácia a testovanie – to je miesto, kde zvuková elektrická konštrukcia buď prežije, alebo sa ticho rozpadne. Záver je na prvom mieste: výber materiálu a kvalita spoja určujú životnosť systému prípojníc oveľa viac ako čokoľvek vytlačené na jeho typovom štítku. Nižšie uvedený návod zahŕňa kroky výroby jadra, rozhodnutie medi a hliníka, ako sú izolované rúrkové prípojnice, testy, ktoré skutočne predpovedajú výkon v teréne, a čo by si kupujúci mali overiť pred podpísaním objednávky.
Čo vlastne pokrýva výroba prípojníc
Výroba premieňa surový vodičový materiál – zvyčajne elektrolytickú medenú tyč alebo rúrku z extrudovanej hliníkovej zliatiny – na hotové prúdové nosiče pripravené na inštaláciu. Zahŕňa tri úplne odlišné pracovné postupy:
- Výroba plochých tyčí: rezanie, dierovanie, ohýbanie a pokovovanie pravouhlých tyčí pre rozvádzače, panelové dosky a rozvodné zostavy.
- Výroba rúrkových prípojníc: strihanie pevných hliníkových alebo medených rúrok na dĺžku, zváranie koncových tvaroviek a spojov a montáž izolátorov stĺpikov a upevňovacích konzol – štandard pre vysokonapäťové rozvodne, kde sa rúry rozprestierajú medzi oceľovými konštrukciami.
- Montáž autobusovej dráhy: umiestnenie izolovaných vodičov vo vnútri kompaktného krytu pre rozvody stredného a nízkeho napätia vrátane systémov s vysokou hustotou pre komerčné a priemyselné budovy.
Kroky sa prekrývajú, ale tolerancie, nástroje a režimy zlyhania nie. Predajňa, ktorá vyrába vynikajúce panelové tyče, nie je automaticky kvalifikovaná na zváranie rúr rozvodne alebo odlievania izolácie pod vákuom, a preto si každá schopnosť pri hodnotení dodávateľov zaslúži samostatnú kontrolu.
Kroky výroby jadra v poradí
Bez ohľadu na typ produktu sa disciplinované obchody riadia rovnakým šesťstupňovým poradím:
- Výber a príprava materiálu — overte kvalitu zliatiny a temperovanie podľa certifikátov frézy, potom pred začatím rezania vyrovnajte a vyčistite materiál.
- Rezanie a dimenzovanie — nožnice, píla alebo CNC rezané na dĺžku so štvorcovými plochami; tieto tváre sa neskôr stanú súčasťou povrchu kĺbu.
- Dierovanie a vŕtanie — CNC dierovanie zvyčajne drží pozície otvorov v rozmedzí ±0,1–0,2 mm a umiestnenie otvoru priamo určuje, akú veľkú kontaktnú plochu získa každý skrutkový spoj.
- Ohýbanie a tvarovanie — vnútorný polomer ohybu by mal byť aspoň rovnaký ako hrúbka tyče pre meď; hliník si vyžaduje veľkorysejšie polomery a pozornosť smeru zrna, alebo praskne vonkajšia strana.
- Povrchová úprava — odmastiť a odkysličiť, pocínovať alebo strieborné plechové spoje, alebo aplikovať úplnú izoláciu na výrobky s vyšším napätím.
- Kontrola a testovanie — rozmerové kontroly, meradlá otvorov, odber vzoriek adhézie pokovovania a elektrické testovanie izolovaných výrobkov pred odoslaním.
Výber povrchu si zaslúži vlastné rozhodnutie, pretože obchoduje náklady so stabilitou kĺbov:
| Liečba | Čo prináša | Typické použitie | Pozor |
|---|---|---|---|
| Holé (vyčistené, deoxidované) | Najnižšie náklady; spolieha na vysoký upínací tlak | Suchý vnútorný rozvádzač | Oxidácia časom zvyšuje odolnosť kĺbov |
| Pocínovanie | Spomaľuje oxidáciu; zhovievavý pre skrutkové spoje | Všeobecná distribúcia energie, vlhké vnútorné priestory | Mäkší povrch; regulujte krútiaci moment a vyhýbajte sa nadmernému stlačeniu |
| Postriebrenie | Najnižší prechodový odpor; znáša vyššie teploty | Silnoprúdové spoje, časté cyklovanie záťaže | Vyššie náklady; škrabance odhaľujú základný kov |
| Odlievanie z epoxidovej živice | Plná dielektrická vrstva; umožňuje kompaktné rozloženie | Rúrkové prípojnice triedy 35 kV | Kontrola tvorby pórov a kvalita vytvrdzovania sú kritické |
Ohýbanie generuje najviac prepracovania pri typickej výrobe. Tyč ohnutá príliš tesne alebo naprieč valiacim sa zrnom môže vyzerať bezchybne a stále môže obsahovať mikrotrhliny, ktoré rastú po desaťročiach tepelných cyklov. Požiadavky na polomer a zrno vložte do výkresu, nie do pamäte operátora.
Meď alebo hliník? Dôsledky výroby
Pokiaľ ide o objemovú vodivosť, meď vyhráva: asi 100 % IACS oproti približne 61 % pre hliník. Ale meď je tiež asi 3,3-krát hustejšia a to úplne mení aritmetiku. Na prenášanie rovnakého prúdu potrebuje hliníková tyč približne 1,6-násobok prierezu – napriek tomu váži takmer o polovicu menej a stojí menej na prenášaný ampér.
Elektrická vodivosť podľa objemu (% IACS)
Hliník vedie ~ 61 % objemu rovnako ako meď, no váži ~ 70 % menej - dôvod, prečo dominuje v rúrových inštaláciách s dlhým rozpätím.
Hmotnosť vysvetľuje, prečo sú pevné rúrkové prípojnice v rozvodniach takmer vždy z hliníkovej zliatiny: každý kilogram navyše na dlhom rozpätí sa znásobí na väčšie podpery, základy a náklady na inštaláciu. Kompozície horčíka a hliníka dodávajú pevnosť, ktorú si vyžadujú dlhé vonkajšie rozpätia a skratové sily.
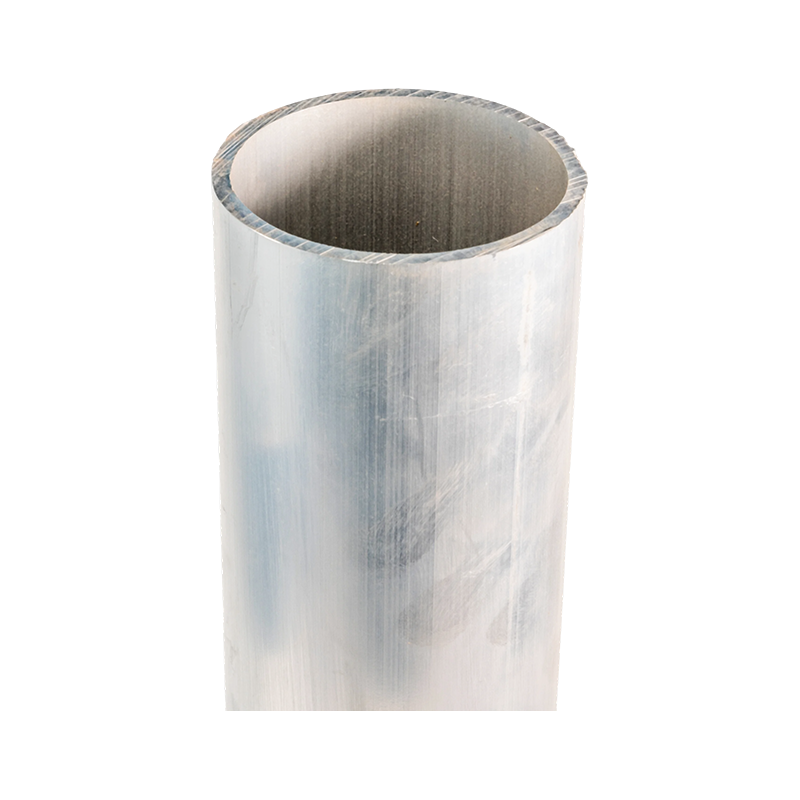 Rúrková prípojnica z vysokonapäťovej zliatiny horčíka a hliníka Tento bezšvíkový rúrkový vodič, dostupný v zliatinách 6063G, LF21Y, 6R05 a 2A14 pre systémy 220 kV až 1 000 kV, kombinuje nízku hmotnosť a pevnosť zliatiny, ktorú si vyžadujú dlhé vonkajšie rozvodne a vyžadujú si sily nakrátko. Zobraziť produkt →
Výroba sa riadi materiálom. Hliník reoxiduje v priebehu niekoľkých minút po čistení, takže spojovacie plochy musia byť deoxidované a rýchlo zmontované. Odpruženie po ohnutí je vyššie, polomery ohybu väčšie a zváranie si vyžaduje postupy kvalifikované pre konkrétnu zliatinu – bežné zvyky v obchode s meďou sa prenášajú zle.
Izolácia: Kde rúrkové prípojnice získavajú svoju ochranu
Na rúrkových prípojniciach stredného a vysokého napätia je holý vodič len polovicou výrobku. Izolačný systém určuje povrchové vzdialenosti, fázové vzdialenosti, správanie pri čiastočnom výboji a ako kompaktná môže byť inštalácia. Hlavnými trasami sú teplom zmršťovacie návleky na základnom konci; extrudovaný EPDM alebo silikónová guma; PTFE pre vysokoteplotné a chemicky agresívne prostredia; a odlievanie z epoxidovej živice pre vyššie napäťové triedy.
Casting je miesto, kde sa disciplína výroby prejavuje najjasnejšie. Pri vákuovom odlievaní sa vzduch a prchavé látky extrahujú predtým, ako živica vytvrdne, pričom nezostanú žiadne dutiny pre čiastočné vypúšťanie semien. Izolovaná tyč bez tejto kontroly môže prejsť testom odolnosti v továrni a stále predčasne starnúť v prevádzke - jeden z dôvodov, prečo sú produkty triedy 35 kV bežne kontrolované meraním čiastočného vybitia.
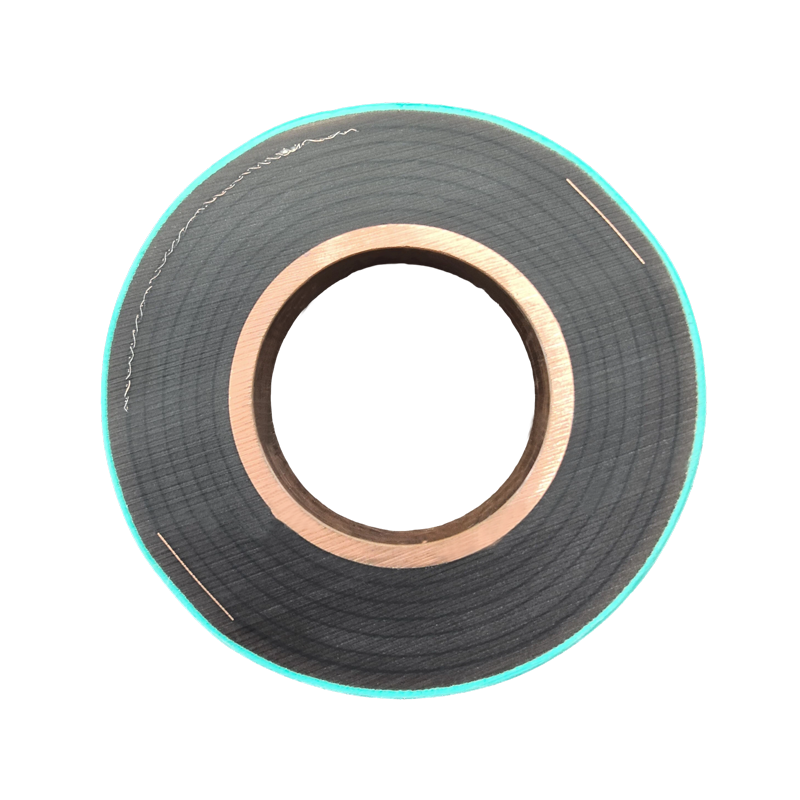 Rúrková zbernica na odlievanie epoxidovej živice Táto nehorľavá lišta triedy 35 kV je vákuovo odlievaná v jedinom bezšvovom výlisku z bezkyslíkatej medi, eliminuje izolačné rozhrania a dutiny, podporuje tienenie pri čiastočnom vybití a životnosť presahuje 30 rokov. Zobraziť produkt →
Kontrola kvality, ktorá predpovedá výkon v teréne
Tri testovacie rodiny oddeľujú prísneho spracovateľa od optimistického:
- Testovanie nárastu teploty. Podľa IEC 61439-1 beží zostava pri menovitom prúde, kým sa teploty nestabilizujú, s holými medenými prípojnicami obmedzenými na 105 tis nárast nad okolitú teplotu. Pretože zahrievanie v odporových spojoch sa mení zhruba so štvorcom prúdu, pri menovitom zaťažení sa rýchlo prejaví aj malý dodatočný odpor spoja.
- Kontrola spojov a oplechovania. Meradlá polohy otvorov, overenie krútiaceho momentu a vzorkovanie adhézie pokovovania zachytávajú chyby, ktoré sa neskôr stanú horúcimi miestami.
- Skúšky izolácie. Odolnosť výkonu a frekvencie plus meranie čiastočného výboja, najmä pre liate a extrudované systémy.
Nárast teploty vs. záťažový prúd (odporový model)
Stupnice s druhou mocninou prúdu: pri 125 % menovitého zaťaženia produkuje rovnaká fyzika spoja približne o 56 % viac tepla.
Bežné chyby a ako ich obchody zachytia skoro
Väčšina prepracovaní vo výrobe prípojníc sa viaže na krátky zoznam opakujúcich sa príčin. Podiely uvedené nižšie sú skôr ilustratívne ako štatistické, ale skúsení manažéri výroby rozpoznajú tvar grafu:
Typické ovládače prepracovania výroby (ilustračné)
Otrepy a ostré hrany – 30 % Trhliny v ohybe – 25 % Vychýlenie otvoru – 20 % Chyby pokovovania – 15 % Dutiny v izolácii – 10 %
- Otrepy a ostré hrany po rezaní alebo dierovaní – opravené tým, že odstraňovanie otrepov je skôr povinným, podpísaným krokom než voliteľným krokom.
- Praskliny po ohýbaní — zamedzené rešpektovaním minimálnych polomerov ohybu a ohybom proti valcovanému zrnu tam, kde to konštrukcia umožňuje.
- Nesprávne zarovnanie otvoru — ovládané pomocou CNC dierovania a go/no-go meradiel namiesto manuálneho rozloženia.
- Delaminácia pokovovania — zachytené odberom vzoriek adhézie na každej dávke, nielen na prvom výrobku.
- Dutiny v izolácii — eliminované vákuovým liatím a rutinným skríningom čiastočného vypúšťania.
Čo by si mal kupujúci overiť pred objednávkou
Pri hodnotení výrobcu vymeňte všeobecné otázky za konkrétne:
- Môžu poskytnúť osvedčenia o výrobe, ktoré viažu každú dávku na uvedenú triedu zliatiny a tvrdosť?
- Vyrába sa rezanie, dierovanie, ohýbanie, zváranie a izolácia vo vlastnej réžii alebo sú dodávané neznámym tretím stranám?
- Pre rúrkové výrobky: ktoré postupy zvárania a návrhy spojov sú kvalifikované a môžu ukázať záznamy o skúškach?
- Pre izolované výrobky: vykonáva sa odlievanie vo vákuu a vykonávajú sa bežné testy čiastočného vybitia?
- Do akých tolerancií sa zaviažu pri pozíciách otvorov, priamosti a dokončenej dĺžke – písomne?
Výber izolácie patrí do tej istej konverzácie. PTFE je stabilný vo vysokoteplotných a chemicky agresívnych prostrediach, kde gumové systémy starnú rýchlejšie, zatiaľ čo vákuovo odlievaný epoxid vyhovuje triedam vysokého napätia a kompaktným rozvodniam.
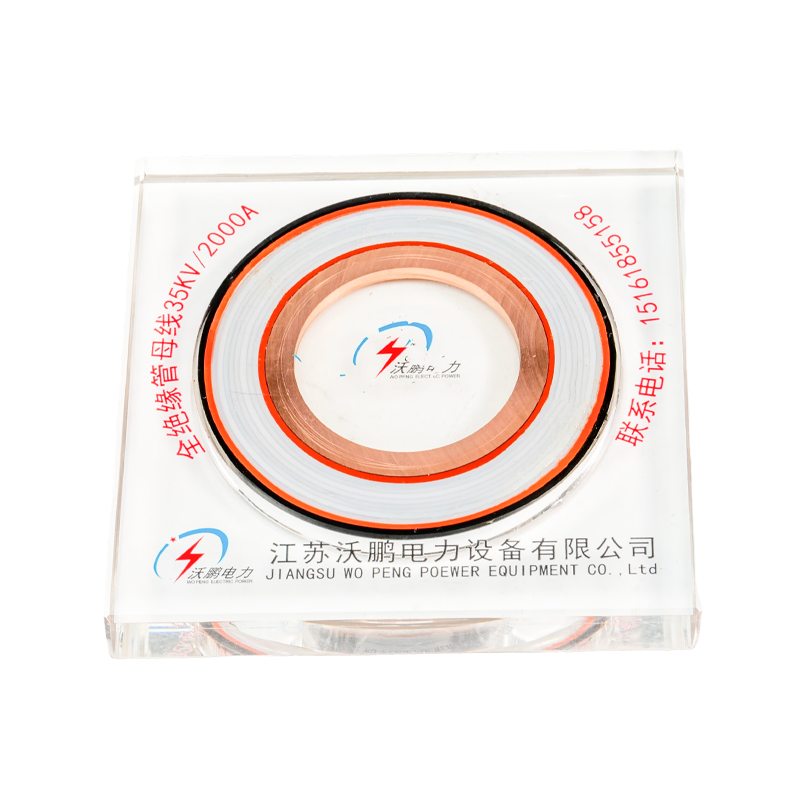 PTFE rúrková zbernica S navíjaním PTFE fólie, viacerými kapacitnými obrazovkami a prevádzkovým rozsahom od -60 °C do 250 °C plus krytím IP68 je táto izolovaná tyč vhodná pre vysokoteplotné, chemicky agresívne a kompaktné inštalácie rozvodní. Zobraziť produkt →
Logika výberu sa opakuje naprieč typmi vodičov. Pred zamykaním špecifikácií sa oplatí prečítať si špeciálny návod ako vybrať správnu rúrkovú prípojnicu z hliníkovej zliatiny , a potom odovzdať užší zoznam požiadaviek výrobcovi a nie naopak.
Často kladené otázky
Akú toleranciu môže výrobca reálne držať na pozíciách otvorov?
CNC dierovanie zvyčajne drží ±0,1–0,2 mm na stredoch otvorov; ručné vŕtanie z narysovaných čiar sa môže posúvať smerom k ±0,5 mm alebo horšiemu. Pri skrutkových spojoch záleží viac na konzistencii spojovacích tyčí ako na absolútnom čísle, preto sa opýtajte, ako sa v obchode spájajú spojovacie diely.
Môžu hliníkové prípojnice nahradiť meď všade?
Nie. Hliník víťazí na hmotnosti a nákladoch na ampér v otvorených prevádzkach a dlhých rozpätiach, ale meď má stále zmysel tam, kde je málo miesta, je veľa spojov alebo je okolitá infraštruktúra medená. Spojenia hliník-meď si vyžadujú zámerný prechodový dizajn a hardvér.
Ako sa výroba rúrkových prípojníc líši od práce s plochými prípojnicami?
Rúrka pridáva vytláčanie alebo ťahanie, štvorcové rezanie na dĺžku, zváranie spojov a koncových tvaroviek a mechanickú konštrukciu pre zaťaženie rozpätia a skratové sily. Stĺpikové izolátory a upevňovacie konzoly sú súčasťou systému, nie dodatočne priskrutkované príslušenstvo.
Čo by mala obsahovať cenová ponuka?
Minimálne: zliatina a temperovanie, rozmerové tolerancie, trieda izolácie a proces, protokoly o skúškach dodávané so zásielkou a balenie určené pre dlhé tuhé časti. Ak sa dodávateľ zdráha uviesť ich písomne, zaobchádzajte s nimi ako s údajmi. Pre rúrkový prípojnicový systém prispôsobený vášmu napätiu, rozpätiu a prostrediu, môžete požiadať o preskúmanie špecifikácií a porovnajte odpovede vedľa seba.
Správy
-
-
O 15:00 hod. v najteplejšie popoludnie v roku sa rozvádzač 4 000 A v pobrežnej elektrárni vypne už tretíkrát v tom týždni. Dizajn bol dobrý a istič bol testovaný v poriad...
View More + -
Opýtajte sa dvoch katalógov, čo unesie hliníková tyč s rozmermi 100 × 10 mm, a môžete dostať dve rôzne odpovede – 800 A z jedného, 965 A z druhého. Oboje môže byť správne, pr...
View More + -
Otázka ampacity je tiež otázkou teploty Medená zbernica s rozmermi 100 x 10 mm môže vyzerať ako bezpečná voľba pre 1000 A rozvádzač, kým nie je nainštalovaná v u...
View More + -
Izolátory prípojníc sa počas rutinnej prevádzky len zriedka venujú pozornosti, kým preskok nezničí časť rozvádzača alebo kým prasknutá podpera nedovolí, aby sa prípojnica pre...
View More +


Mobil
KATEGÓRIA
Produkty
Kontaktujte nás
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 č. 8, Yanjin Road, Chengxi Industrial Park, Shanyang Town, Baoying County, Yangzhou City, Jiangsu Province, Čína
Autorské práva © Jiangsu Wopeng Power Technology Co., Ltd.
Všetky práva vyhradené.
 Výrobca izolovaných zberníc
Továreň na rúrkový prípojnicový systém